真空煅烧炉工况确认与选型流程
以工件特性、目标温度、真空指标、废气组分为起点,先确认工艺与安全边界,再形成设备方案。
真空煅烧炉应用场景
在受控真空或气氛中进行批次热处理;清洗、烧结和高温提纯需匹配不同炉型,不能默认同一设备全部适用。
真空煅烧炉工况与处理对象
确认处理对象、工艺窗口、批次负荷和释放物,再设计真空、气氛及冷却系统。
- 处理对象:金属工件、硬质合金、陶瓷坯体、碳材、高分子残留组件、无机粉体、纺丝模具。
- 温度:正常煅烧温度500~600℃;确认目标温度、升温速率、保温时间、温度均匀度及测量条件。
- 真空:工作与极限真空、允许漏率,并明确单位及测量位置。
- 气氛:真空、氮气/氩气保护、气氛冷却;氮气并非对所有高温物料惰性。
- 释放物:焦油、裂解气、粉尘及酸性/腐蚀挥发物。
- 批次:装料重量、方式及生产节拍。
- 辅助介质:按设计确定冷却水需求、流量、水质及密封冷却。
真空下辐射及接触导热随结构和工况变化。焦油需评估冷凝或捕集以保护泵;未满足批准的真空/气氛条件时禁止相应加热步骤。
真空煅烧炉技术规格与选型信息
正常煅烧温度为500~600℃。请提供目标温度、工作真空、装料与释放物,具体工艺曲线及验收指标以技术协议和图纸确认。
真空煅烧炉材料要求
按最高温度、真空、腐蚀、放气与污染要求选材,不将材料牌号等同于整机适用性。
- 壳体:Q235B、304或316L可作为参考选项;确认真空外压强度、冷却结构及腐蚀兼容性,316L不能通用适配强腐蚀裂解气。
- 加热元件:按500~600℃正常煅烧工况、元件表面温度、真空及释放物兼容性确认护套或加热件材质。
- 隔热:石墨毡、氧化铝纤维、莫来石或金属辐射屏按温度、真空、放气和污染要求选择。
- 辅助构件:料架、法兰、密封圈、测温套管按温度、载荷、真空及释放物匹配。
真空煅烧炉定制要求
可评估非标模块化方案,配置与供货范围经双方技术文件确认。
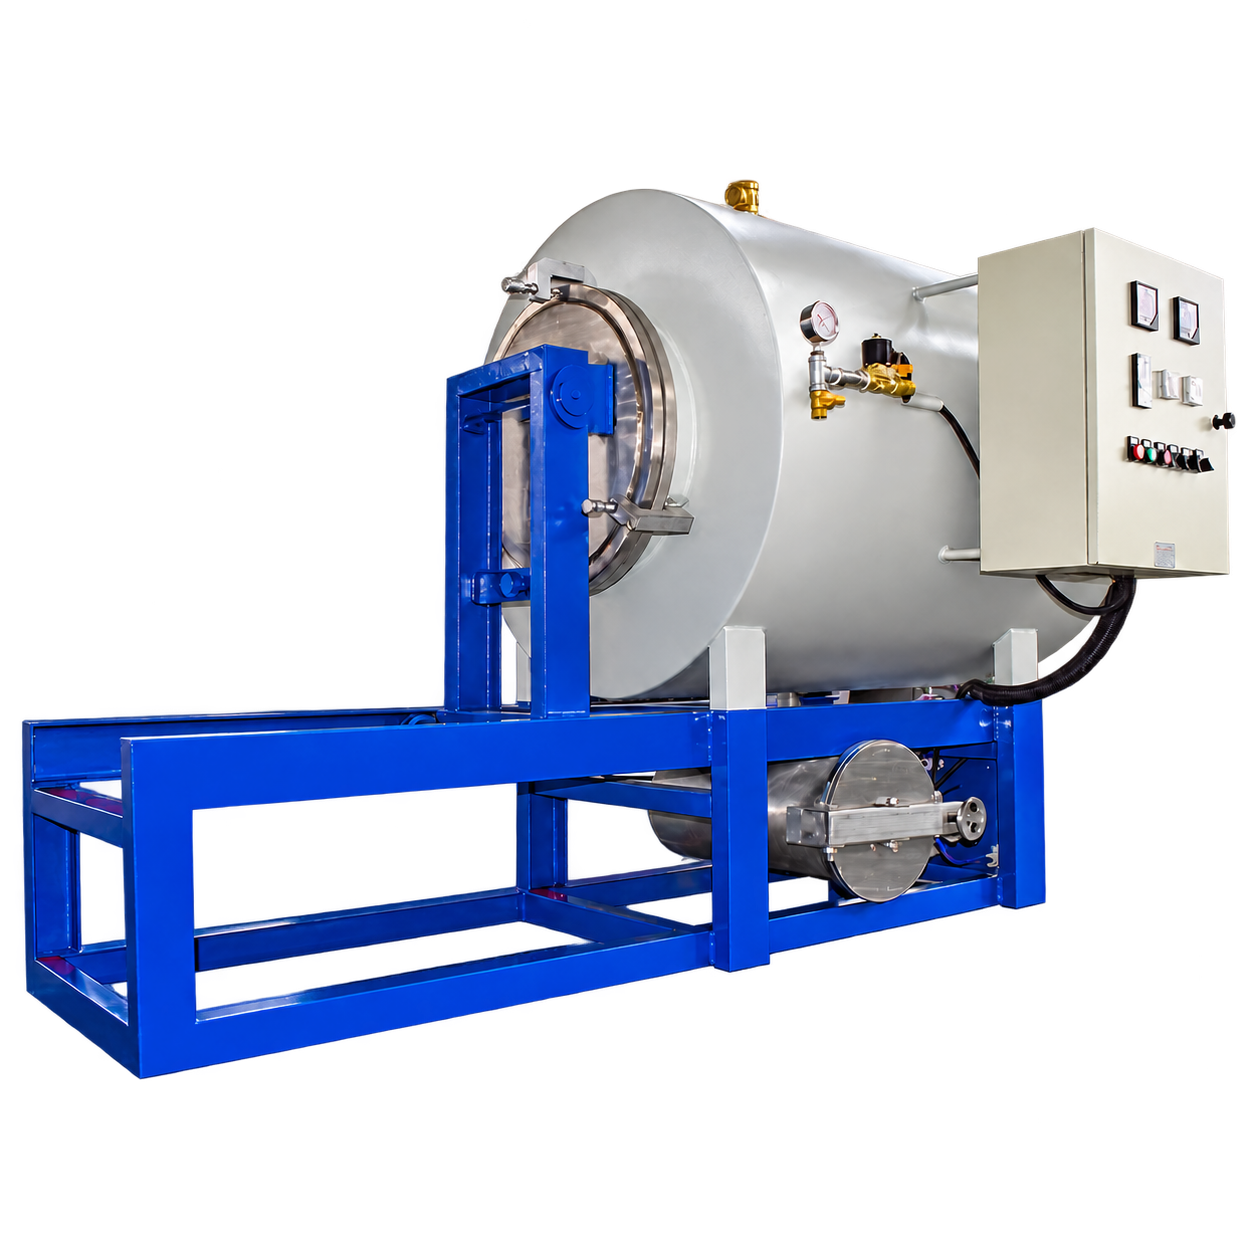
- 炉体:内腔尺寸、卧式/井式、炉门方向、底座。
- 真空机组:机械泵、罗茨泵或分子泵按压力、抽速、放气量和污染负荷选型,并配置适配前级与隔离。
- 控制:分区测温、PLC触摸屏、配方、4–20mA信号及RS485通讯。
- 安全:门锁、压力、冷却不足、独立超温、可燃气体检测和报警,按风险评估确定。
- 尾气:冷凝、气液分离、吸附/焚烧等,匹配释放物、排放要求及运行安全。
- 气氛:氮气/氩气供气、质量流量计及冷却;确认过压和缺氧风险。
- 表面:碳钢防腐、不锈钢适用部位抛光。
- 附加:快速气冷、料车、观察窗、数据记录,需专项评估。
真空煅烧炉常见问题
按选型、安装调试、运维分类,供方案沟通参考。
选型相关
需要哪些核心参数?
提供装料重量、尺寸、目标温度、保温时间、工作真空、材质、释放物、供电和排放要求。温度、真空及释放物共同影响炉型。
正常煅烧温度是多少?
正常煅烧温度为500~600℃。具体设定温度、升温速率和保温时间根据工件及残留物特性确定,按确认的工艺曲线执行。
真空不足有什么风险?
可能影响氧化、工艺效果及裂解气安全。应按批准程序设置真空/气氛许可和保护,异常禁止相应升温步骤,不能绕过联锁。
安装调试相关
场地有什么要求?
确认地面承重、电源、设计所需冷却、尾气接口、通风和检修空间;投运前检漏及验证联锁。
水冷是否必备?
取决于炉体、炉门及密封结构,不是所有真空炉均采用同一水冷配置。水冷型需验证流量、水温及冷却不足保护,失效按手册安全停机。
运维相关
日常需要维护什么?
安全冷却、隔离、按程序放空后清理炉膛、料架、冷凝罐。泵油仅适用于油润滑泵;按手册检查泵组、测温、真空、冷却、密封及漏率。焦油工况缩短周期。
升温达不到设定值怎么排查?
先按手册安全处理,再由合格人员检查真空泄漏、加热元件、供电、隔热、泵组、装料及测温漂移,不绕过保护。
本页为选型参考,不代替专业现场方案;操作维护遵循交付手册和适用高温、真空、电气及环保要求。